

У вытворчасці новых энергетычных транспартных сродкаў і цяжкіх-машын якасць злучэння кампанентаў шасі адыгрывае вырашальную ролю ў агульнай бяспецы аўтамабіляў і-даўгавечнасці. Паколькі галіновыя патрабаванні да эфектыўнасці і паслядоўнасці зваркі працягваюць расці, традыцыйныя-метады зваркі з адной-галоўкай паступова дэманструюць абмежаванні, асабліва пры зварцы падвойных-гаек, дзе абмежаванні прадукцыйнасці становяцца больш відавочнымі.
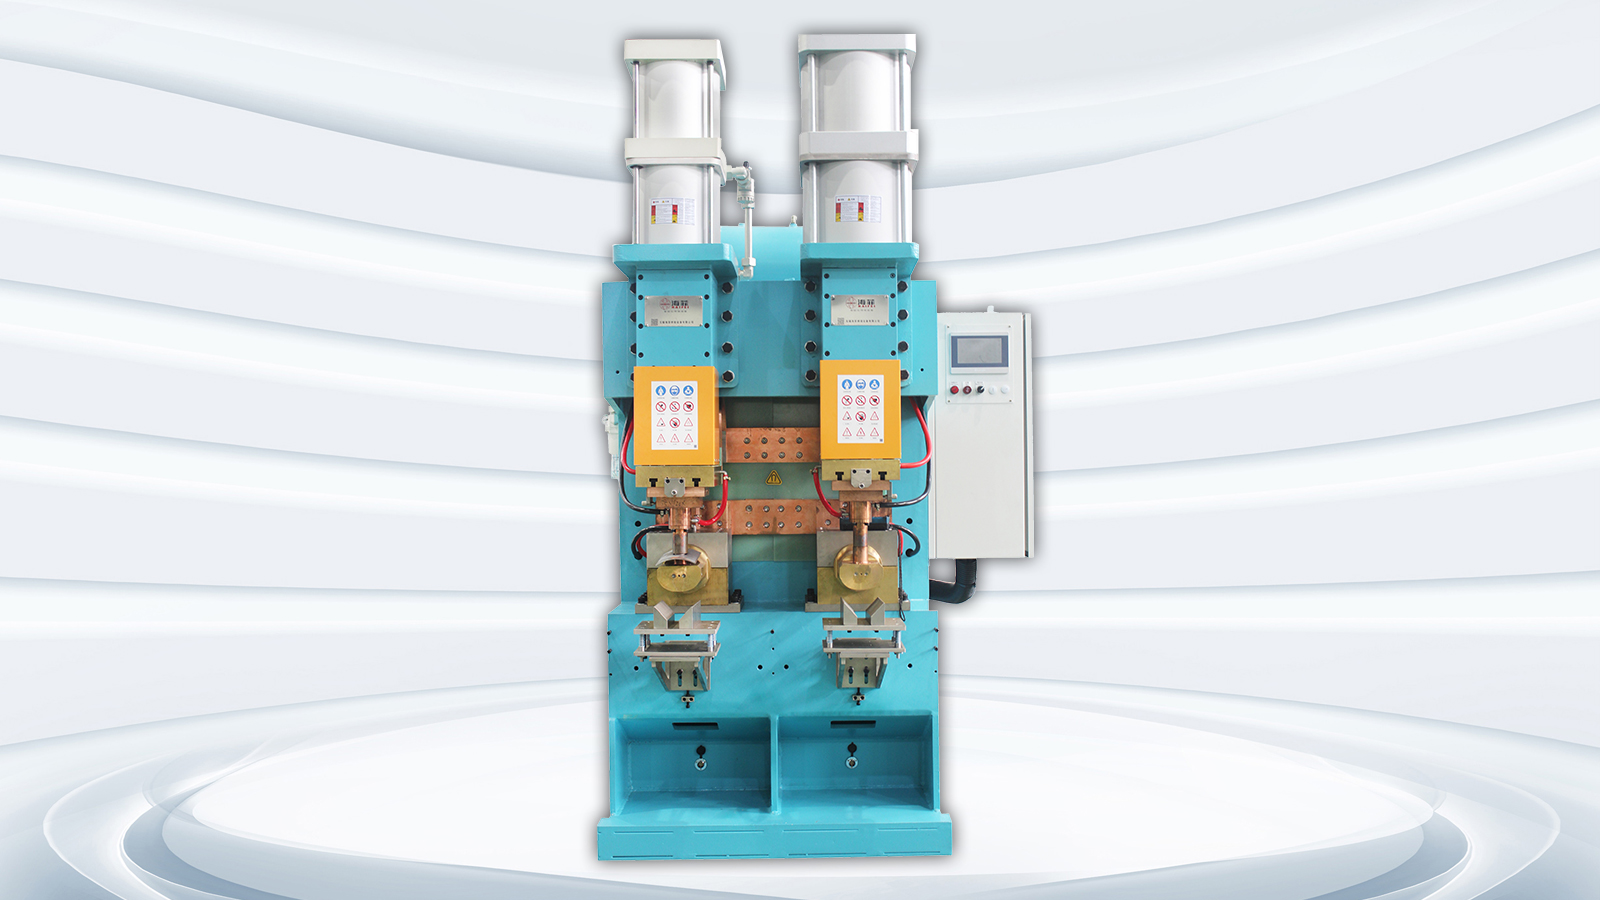
Каб вырашыць гэтыя праблемы, Wuxi Haifei Intelligent Equipment Co., Ltd. распрацавала aіндывідуальнае рашэнне зварачнага апарата з падвойнай-галоўкай разраду кандэнсатарадля вядучага вытворцы кампанентаў шасі электрамабіляў. Праект быў накіраваны на павышэнне эфектыўнасці вытворчасці, стабілізацыю якасці зварных швоў і забеспячэнне поўнай прасочвальнасці даных зваркі. Дзякуючы сістэматычнай праверцы працэсу і канструктыўнай аптымізацыі, рашэнне дасягнула сінхранізаванага пазіцыянавання і адначасовай зваркі падвойных гаек, значна палепшыўшы агульную прадукцыйнасць вытворчай лініі заказчыка.
У гэтым артыкуле прадстаўлены поўны агляд праекта, які ахоплівае інфармацыю пра кліента, тэхнічныя праблемы, дызайн рашэння і вынікі ўкаранення. Ён дае практычную інфармацыю, якая можа служыць каштоўным даведнікам для вытворцаў, якія ацэньваюць абсталяванне для зваркі кандэнсатараў з падвойнай-галоўкай.
Даведачная інфармацыя аб кліентах і пачатак праекта
1. Прамысловасць і характарыстыкі прадукту
Заказчыкам, які ўдзельнічае ў гэтым праекце, з'яўляецца вытворца, які спецыялізуецца на важных структурных кампанентах для сістэм шасі электрамабіляў. Іх асноўная прадукцыя ўключае ў сябе папярочныя балкі, рычагі кіравання і падрамнікі-кампаненты, якія нясуць значныя структурныя нагрузкі і, такім чынам, патрабуюць выключна надзейнай працы зваркі.
Падштурхоўваючыся да хуткага росту рынку электрамабіляў, попыт кліентаў на прадукцыю няўхільна расце. У цяперашні час кампанія працуе з гадавой вытворчай магутнасцю каля500 000 камплектаў структурных кампанентаў шасі, з планамі на далейшае пашырэнне.
У гэтых вытворчых умовах існуючага зварачнага абсталявання паступова стала недастаткова для падтрымання неабходнай працягласці цыклу. У прыватнасці, працэс зваркі падвойных-гаек выклікаў эксплуатацыйныя праблемы. Традыцыйная зварка з адной-галоўкай патрабавала выканання дзвюх паслядоўных зваркавых аперацый на нарыхтоўку, павялічваючы час апрацоўкі і ўскладняючы падтрыманне стабільнай якасці зваркі.
2. Асноўныя абмежаванні існуючага метаду вытворчасці
На этапе першапачатковай ацэнкі аб'екта каманда інжынераў правяла дэталёвую ацэнку вытворчай лініі заказчыка. Было выяўлена некалькі аперацыйных абмежаванняў, усе яны станавіліся больш выяўленымі ва ўмовах-вялікага аб'ёму вытворчасці.
-
Недастатковая эфектыўнасць зваркі Стварэнне вузкіх месцаў вытворчасці
Існуючы вытворчы працэс заказчыка абапіраўся на зварачныя апараты для праекцыі разраду кандэнсатара з адной-галоўкай для завяршэння зваркі падвойных-гаек. Кожная гайка патрабавала незалежнага цыкла зваркі, у выніку чаго агульны час цыклу звычайна вагаўся ад 9 да 11 секунд на дэталь.
Па меры росту аб'ёмаў вытворчасці простае даданне дадатковага абсталявання не было ўстойлівым рашэннем. Дадатковыя машыны павялічвалі капіталаўкладанні, займалі больш плошчы і патрабавалі больш аператараў, што ў выніку павялічвала эксплуатацыйныя выдаткі без прапарцыйнага паляпшэння прапускной здольнасці.
Калі працягласць зварачнага цыклу не супадала з працэсамі ўверх і ўніз па плыні, час чакання павялічваўся, што зніжала агульную эфектыўнасць вытворчай лініі.
-
Супярэчлівая якасць зваркі, якая вядзе да патэнцыйных рызык
Паслядоўныя аперацыі зваркі па сваёй сутнасці ўводзяць зменлівасць з-за часовых затрымак паміж зварнымі швамі і сукупных адхіленняў у пазіцыянаванні. Акрамя таго, знос электродаў і дрэйф параметраў яшчэ больш спрыялі неадпаведнасці зваркі.
- Варыяцыі памеру зварнога самародка
- Часам няпоўнае зрашчэнне
- Згортванне выступу падчас зваркі
- Дэфармацыя разьбы, якая ўплывае на дакладнасць зборкі
Улічваючы, што кампаненты шасі з'яўляюцца канструктыўнымі бяспечнымі часткамі, любая неадпаведнасць зварнога шва ўяўляе патэнцыйную праблему з надзейнасцю, што робіць аднастайнасць зварнога шва найважнейшым патрабаваннем.
-
Высокі знос электродаў і частае тэхнічнае абслугоўванне
Ва ўмовах інтэнсіўнага-вытворчага цыклу знос электродаў адбываўся хутка. Частая перавязка і замена электродаў павялічвала час прастою і зніжала агульную загрузку машыны.
У дадатак да страт прадукцыйнасці, кошт спажывання электродаў працягваў расці, што стварала ціск на намаганні па кантролі выдаткаў.
-
Складаная эксплуатацыя і высокая залежнасць ад кваліфікаваных аператараў
Існуючае абсталяванне патрабавала шматразовай ручной рэгулявання пры пераключэнні паміж рознымі памерамі гаек. Гэты працэс у значнай ступені абапіраўся на вопыт аператара і ўводзіў зменлівасць у вытворчы працэс.
Звычайна патрабуюцца новыя аператарыадзін-два тыдні навучанняда дасягнення прымальнага ўзроўню кваліфікацыі, ствараючы аператыўныя праблемы ў асяроддзях з цякучасцю працоўнай сілы.
-
Адсутнасць магчымасці адсочвання зварачных даных
Сучасная аўтамабільная вытворчасць патрабуе ўсебаковага адсочвання вытворчасці для кожнага зварнога злучэння. Аднак існуючаму абсталяванню не хапала магчымасці фіксаваць і захоўваць даныя аб зварцы, што ўскладняла выкананне патрабаванняў якасці дакументацыі і аўдыту.
Патрабаванні заказчыка і мэты праекта
Пасля вызначэння аперацыйных праблем кліент і каманда інжынераў сумесна паставілі шэраг тэхнічных задач, якія ахопліваюць прадукцыйнасць, якасць, надзейнасць і доўгатэрміновыя-эксплуатацыйныя выдаткі.
1. Дасягненне сапраўднай сінхроннай зваркі падвойнай-галоўкі
Заказчыку патрабавалася адначасовае размяшчэнне і зварка дзвюх гаек за адзін цыкл. Мэта складалася ў тым, каб скараціць агульны час цыклу зваркі на дэтальменш за 5 секунд, што азначае павышэнне эфектыўнасці больш чым60%у параўнанні з існуючым працэсам.
Акрамя таго, абсталяванне, неабходнае для падтрымання высокай стабільнасці працы для падтрымкі працоўнай мадэлі, у якойадзін аператар мог кіраваць двума-трыма машынамі адначасова, тым самым зніжаючы патрабаванні да працоўнай сілы.
2.Забеспячэнне стабільнай якасці зваркі
Для ліквідацыі тыповых дэфектаў зваркі былі ўсталяваны строгія стандарты якасці. Заказчык падкрэсліў, што рашэнне павінна прадухіліць:
- Няпоўныя зварныя швы
- Згортванне праекцыі
- Пашкоджанне разьбы
- Варыяцыі фарміравання зварнога самародка
Гэтыя патрабаванні лічацца асноўнымі крытэрыямі якасці пры зварцы канструкцыйных кампанентаў.
3.Скарачэнне частаты тэхнічнага абслугоўвання і павышэнне надзейнасці
Заказчык запытаў паляпшэнне даўгавечнасці электроднай сістэмы, каб падоўжыць тэрмін службы электродаў і скараціць час прастою на тэхнічным абслугоўванні. Акрамя таго, абсталяванне, неабходнае для падтрымкі магчымасцяў дыстанцыйнай дыягностыкі для хуткага выяўлення непаладак і мінімізацыі незапланаваных перапынкаў вытворчасці.
4. Спрашчэнне працы і падтрымка шмат-размернай вытворчасці
Улічваючы разнастайнасць спецыфікацый прадукту, патрабавалася, каб абсталяванне падтрымлівала некалькі памераў гаек адМ8 да М12, адначасова дазваляючы хуткі выклік параметраў праз прадусталяваныя праграмы.
Магчымасць хуткай змены прыстасаванняў таксама была неабходная для скарачэння часу пераходу і падтрымання гнуткасці вытворчасці.
5. Уключэнне поўнай прасочвальнасці працэсу зваркі
Заказчыку патрабаваўся-маніторынг і запіс важных параметраў зваркі ў рэальным часе, у тым ліку:
- Энергія зваркі
- Час разрадкі
- Дакладнасць пазіцыянавання
Усе сабраныя дадзеныя неабходна захоўваць і рабіць даступнымі для прасочвання і кіравання якасцю.
Распрацоўка і ўкараненне індывідуальнага рашэння
Пасля вызначэння патрабаванняў праекта каманда інжынераў распрацавала структураванае рашэнне, заснаванае на тэхналогіі зваркі разрадам кандэнсатара і праверцы прадукцыйнасці на некалькіх эксперыментальных этапах.
1. Этап праверкі працэсу: усталяванне стабільных параметраў зваркі
Перад пачаткам вырабу абсталявання былі праведзены шырокія валідацыйныя выпрабаванні працэсу. Для вызначэння аптымальных умоў зваркі ў адпаведнасці з патрабаваннямі заказчыка да матэрыялаў і канструкцыі былі ацэнены розныя камбінацыі параметраў.
Асноўныя параметры тэсту ўключаны:
- Дыяпазоны напружання зарадкі
- Аптымізацыя часу разраду
- Каліброўка сілы электрода
- Шмат{0}}выпрабаванні зваркі гаек
Дзякуючы шматразовым выпрабаванням і металургічнай ацэнцы зварных кавалачкаў было ўстаноўлена стабільнае акно параметраў. Гэты этап праверкі значна знізіў рызыкі ўводу ў эксплуатацыю і скараціў агульны графік праекта.
2. Структурны дызайн абсталявання: распрацоўка сінхроннай сістэмы з падвойнай-галоўкай
Пасля завяршэння праверкі працэсу каманда інжынераў распрацавала спецыялізаваную зварачную структуру з падвойнымі-галоўкамі, здольную працаваць сінхранізавана.
Сістэма ўключала сінхранізаванае кіраванне сілай і механізмы адначасовага разраду энергіі, гарантуючы, што абодва зварных шва фармуюцца ў аднолькавых умовах.
У параўнанні з сістэмамі паслядоўнай зваркі гэтая канструкцыя звяла да мінімуму паўтаральныя рухі і паменшыла адхіленне пазіцыянавання, што прывяло да значнага паляпшэння кансістэнцыі зварнога шва.
3. Распрацоўка сістэмы свяцілень: модульная канструкцыя кампазітных свяцілень
Улічваючы складаную геаметрыю кампанентаў шасі, модульная кампазітная сістэма мацавання была распрацавана з улікам некалькіх арыентацый зваркі і канфігурацый вырабаў.
Сістэма мацавання забяспечвала:
- Сумяшчальнасць як з гарызантальным, так і з вертыкальным становішчам зваркі
- Магчымасць дакладнага пазіцыянавання
- Модульная архітэктура хуткай-змены
У практычнай працы час пераключэння прыстасаванняў кантраляваўся ў межах8 хвілін, значна паляпшаючы гнуткасць вытворчасці.
Прадукцыйнасць абсталявання і вынікі праекта
Пасля вырабу і сістэмнай інтэграцыі заказчык правёў комплексныя прыёмачныя выпрабаванні для праверкі прадукцыйнасці ў вытворчых умовах.
1. Вынікі выпрабаванняў бесперапыннай працы
Падчас аТэст бесперапыннай працы 24 гадзіны, абсталяванне прадэманстравала стабільную і надзейную працу па ўсіх крытэрыях ацэнкі.
Асноўныя паказчыкі эфектыўнасці ўключаны:
| Прадукцыйнасць Пункт | Вынік |
|---|---|
| Час цыкла на нарыхтоўку | 4,2 секунды |
| Павышэнне эфектыўнасці | Прыкладна 65% |
| Прахадны бал па зварцы | 99.8% |
| Сярэдняя частата адмоваў | Менш за 0,5% |
Гэтыя вынікі пацвердзілі здольнасць сістэмы падтрымліваць стабільную прадукцыйнасць ва ўмовах вялікай-вытворчасці.
2.Пры-ўстаноўцы на сайце і запуску вытворчасці
Пасля дастаўкі каманда інжынераў завяршыла ўстаноўку і ўвод у эксплуатацыю на месцы заказчыка. Была праведзена структураваная праграма навучання, якая ахоплівала эксплуатацыйныя працэдуры, кіраванне параметрамі і практыку звычайнага тэхнічнага абслугоўвання.
Пасля завяршэння навучання абсталяванне было цалкам інтэгравана ў вытворчую лінію і афіцыйна ўведзена ў эксплуатацыютры дні.
3. Водгукі кліентаў і ацэнка працы
Пасля перыяду стабільнай працы заказчык правёў унутраны агляд эфектыўнасці і паведаміў аб значных паляпшэннях у некалькіх галінах.
Сярод прыкметных вынікаў:
- Істотнае павышэнне эфектыўнасці вытворчасці
- Палепшаная кансістэнцыя якасці зваркі
- Спрошчаная эксплуатацыя машыны
- Зніжэнне нагрузкі на тэхнічнае абслугоўванне
Гэтыя ўдасканаленні не толькі павялічылі штодзённую прадукцыйнасць вытворчасці, але і ўмацавалі здольнасць заказчыка павялічваць вытворчыя магутнасці ў будучыні.
Інфармацыя аб праекце: ключавыя фактары пры выбары зварачнага абсталявання з падвойнай-галоўкай і гайкай
На аснове вопыту, атрыманага ў рамках гэтага праекта, можна вызначыць некалькі найважнейшых крытэрыяў выбару для вытворцаў, якія плануюць інвеставаць у сістэмы зваркі падвойных-гаек.
1. Праверка магчымасці сапраўднай сінхроннай зваркі
Пры ацэнцы варыянтаў абсталявання вытворцы павінны пацвердзіць, ці падтрымлівае сістэма сапраўдную сінхронную зварку, а не працу па чарзе з падвойнымі-галоўкамі. Сапраўдная сінхранізацыя непасрэдна ўплывае на кансістэнцыю зваркі і прадукцыйнасць.
2.Наяўнасць праверанай магчымасці праверкі працэсу
Надзейныя пастаўшчыкі абсталявання звычайна падтрымліваюць структураваныя працэдуры праверкі, здольныя вызначыць стабільныя параметры зваркі перад пастаўкай абсталявання. Гэтая магчымасць значна скарачае час уводу ў эксплуатацыю і павялічвае паказчыкі поспеху праекта.
3.Падтрымка адсочвання даных і сістэмнай інтэграцыі
Паколькі вытворчасць становіцца ўсё больш лічбавай, зварачнае абсталяванне павінна функцыянаваць як частка звязанай вытворчай экасістэмы. Сістэмы, здольныя-збіраць даныя ў рэальным часе і інтэграваць MES, забяспечваюць-доўгатэрміновыя перавагі ў кіраванні якасцю і празрыстасці працы.
Выснова: індывідуальныя зварачныя рашэнні забяспечваюць устойлівую эфектыўнасць вытворчасці
У сучасных вытворчых умовах аднаго толькі стандартызаванага абсталявання часта бывае недастаткова, каб задаволіць патрабаванні пры зварцы складаных канструкцый. Дзякуючы індывідуальным інжынерным праектам і сістэматычнай аптымізацыі працэсаў вытворцы могуць значна палепшыць як эфектыўнасць вытворчасці, так і стабільнасць зваркі.
Пра гэта сведчыць паспяховая рэалізацыя гэтага праектасістэмы зваркі з праекцыяй разраду кандэнсатара з падвойнай-галоўкай не толькі ліквідуюць традыцыйныя абмежаванні прадукцыйнасці, але і ствараюць больш надзейны, эфектыўны працэс зваркі, які можна прасачыць. Для вытворцаў, якія плануюць мадэрнізацыю абсталявання або новыя вытворчыя лініі, гэта тэматычнае даследаванне дае значную тэхнічную і аперацыйную інфармацыю, якая можа спрыяць прыняццю-абгрунтаваных рашэнняў.


