


Кампанія HAIFEI распрацавала гэты ультрагукавы апарат для зваркі джгутоў правадоў для злучэння двух луджаных медных правадыроў без прыпоя або прысадка.
Праект аб'ядноўвае кантраляваны працэс ультрагукавой зваркі, спецыяльныя інструменты-пазіцыянавання правадыра і захаваныя рэцэпты зваркі. Ён быў распрацаваны для зніжэння празмернага паступлення цяпла, няпоўнага злучэння правадыроў, калянасці злучэння і пашкоджання ізаляцыі паблізу зварной зоны.
Абмяркуйце сваю заяўку на луджаную дрот
Абсталяванне, якое выкарыстоўваецца ў гэтым праекце
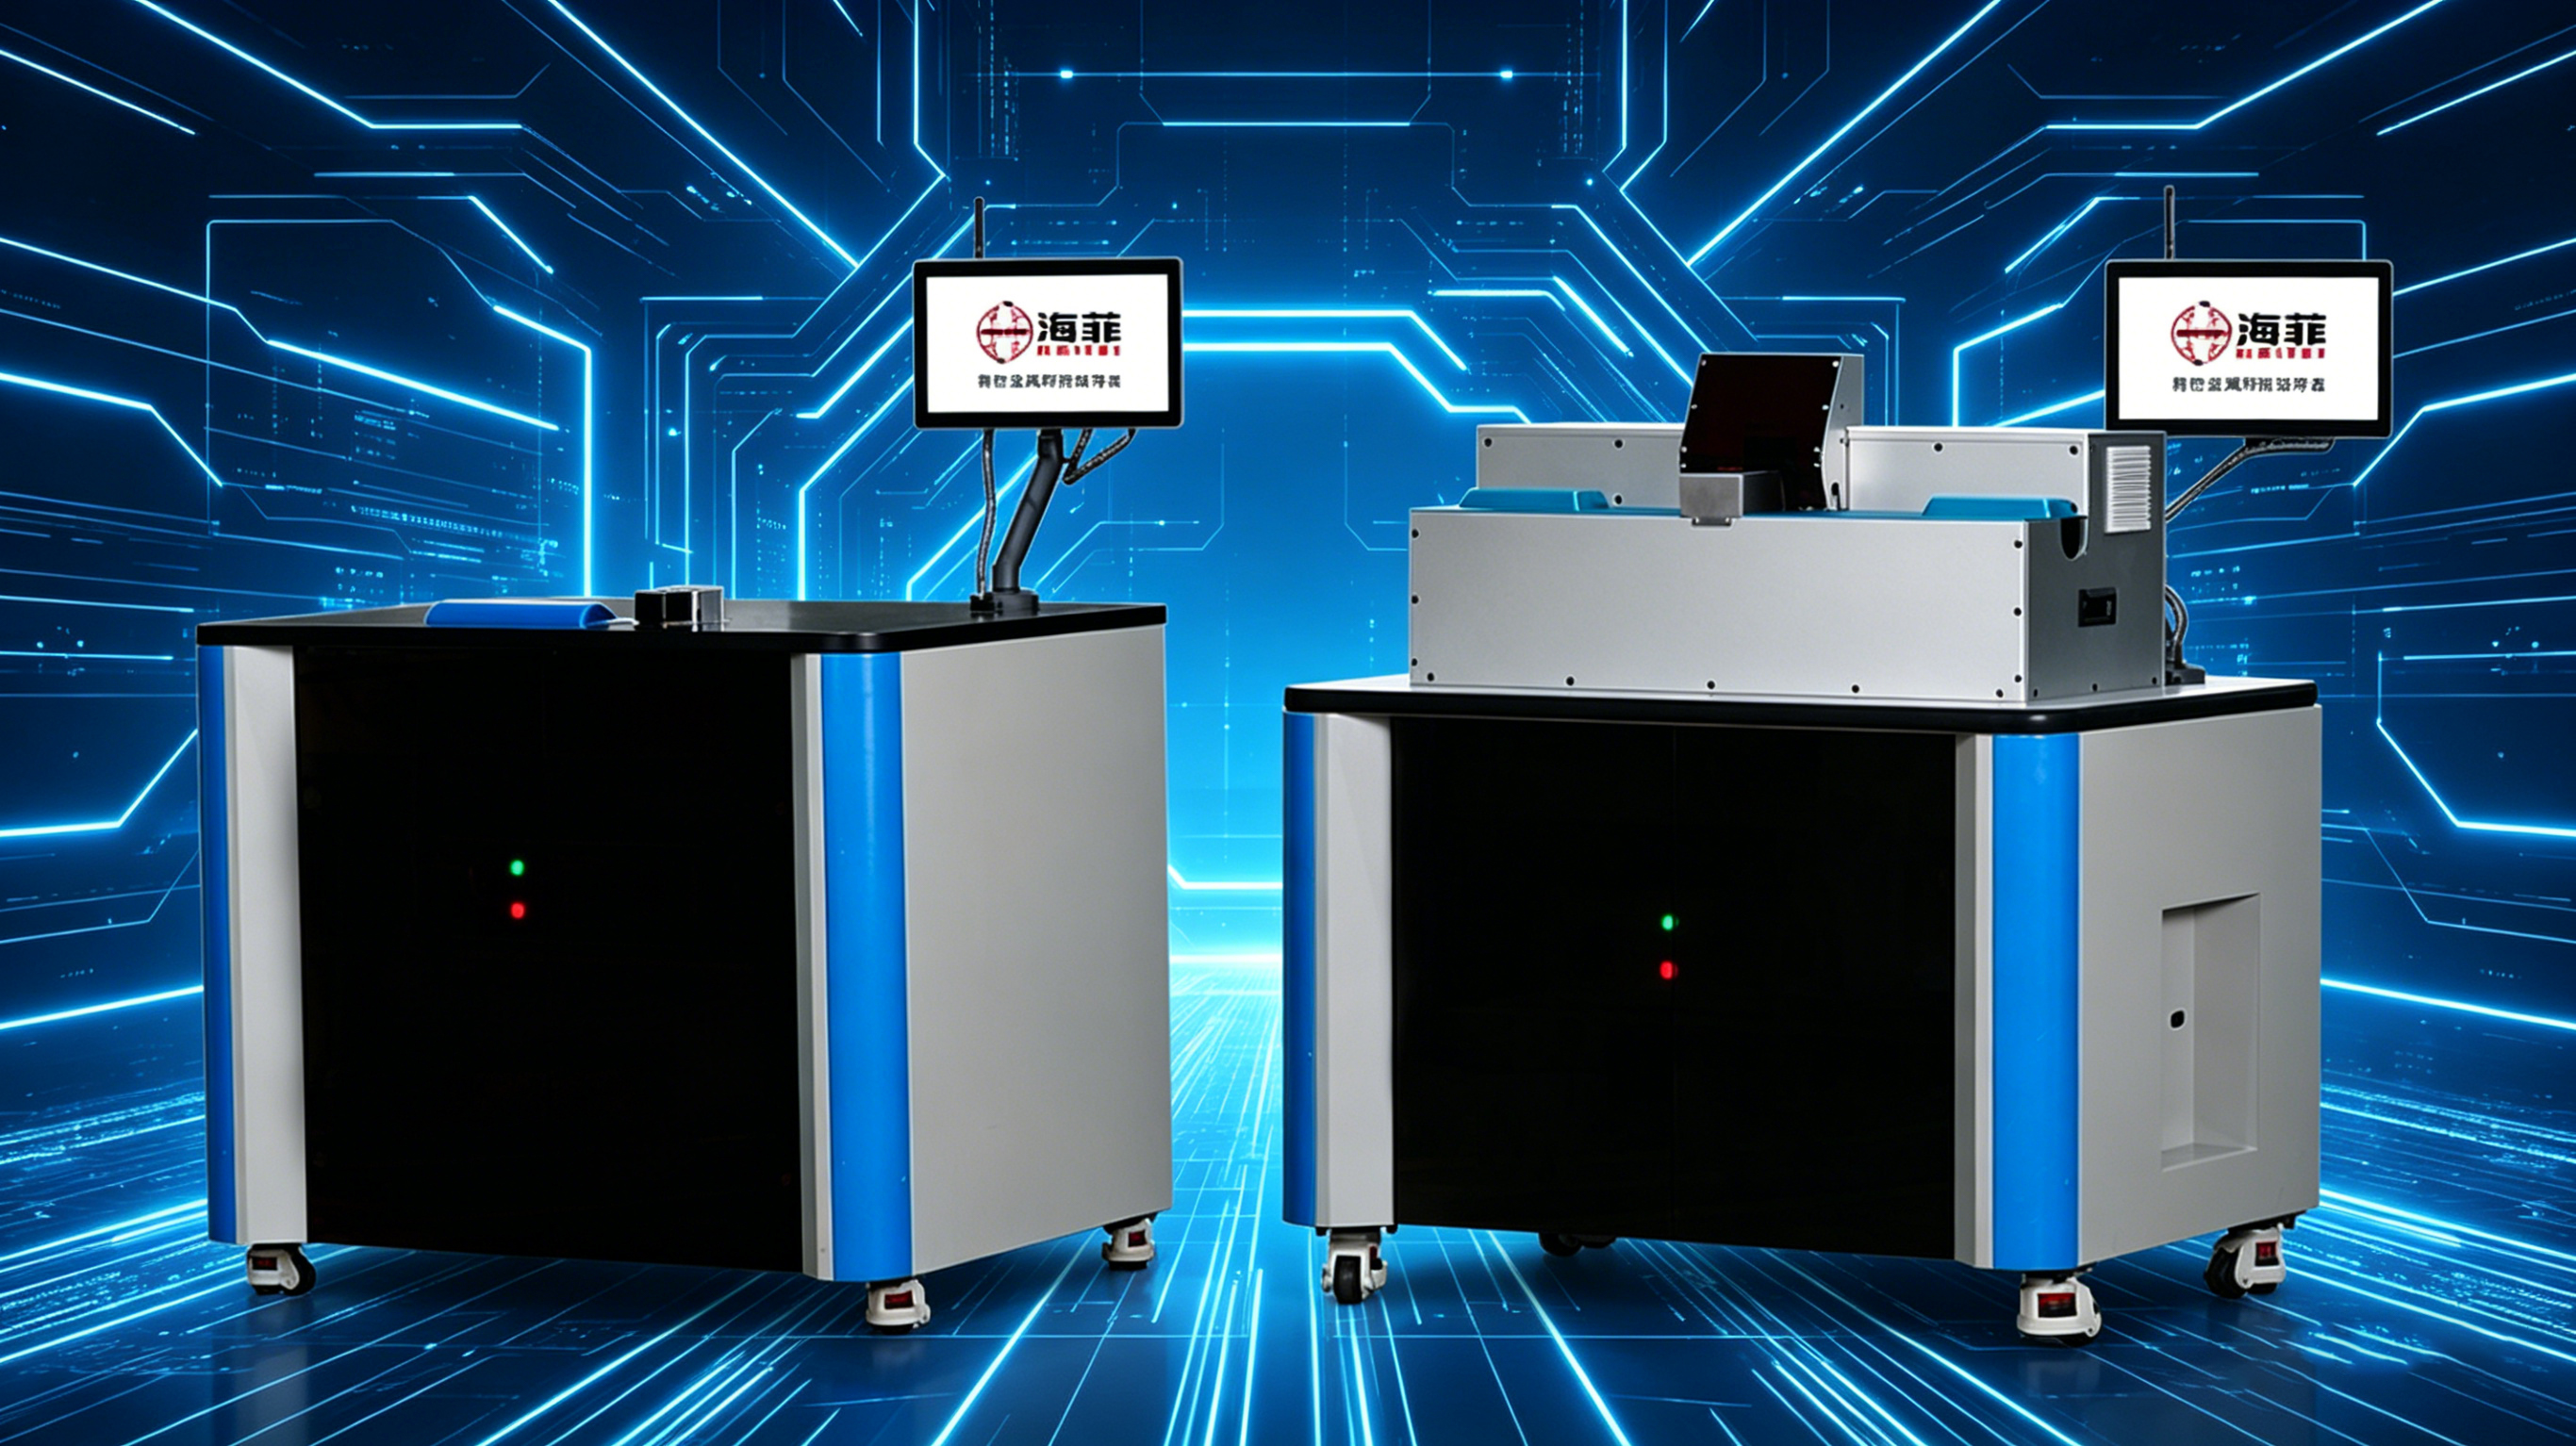
Абсталяванне, распрацаванае для гэтага прымянення, - гэта спецыяльны ультрагукавы апарат для зваркі джгутоў правадоў.
Ультрагукавая зварка металу прымяняе высокачашчынную механічную вібрацыю, у той час як праваднікі ўтрымліваюцца пад кантраляваным ціскам заціску. Інтэрфейс паміж правадамі ачышчаецца і ўмацоўваецца з дапамогай механічнага ўздзеяння, ствараючы цвёрдацельнае-злучэнне ніжэй тэмпературы плаўлення правадніка.
Паколькі гэты працэс не залежыць ад расплаўлення прыпоя, ён можа паменшыць шырокую зону-дзеяння цяпла, звязаную з некаторымі звычайнымі метадамі злучэння. Тым не менш, паводзіны алавянага пакрыцця, медных нітак і ізаляцыі ўсё роўна павінны быць пацверджаны сапраўднымі характарыстыкамі правадоў кліента.
| Пункт праекта | Інфармацыя аб справе |
| Нарыхтоўка | Два луджаныя медныя жгуты дроту |
| Працэс зваркі | Ультрагукавая зварка металаў |
| Асноўнае абсталяванне | Ультрагукавы апарат для зваркі джгутоў |
| Інструменты | Спецыяльны інструмент для пазіцыянавання і заціску правадніка |
| Асноўныя задачы | Меншае цеплавыдзяленне, кампактнае злучэнне і стабільнае электрычнае злучэнне |
| Сумяшчальнасць прадуктаў | Некалькі сумяшчальных памераў дроту дзякуючы правераным інструментам і рэцэптам |
| Метад праверкі | Узорная зварка і бесперапынныя вытворчыя выпрабаванні |
Даведка кліента
Заказчык вырабляе луджаныя медныя джгуты правадоў, электрычныя злучальныя правады і провады абсталявання для бытавой электратэхнікі і прамысловай апаратуры кіравання.
Яго прадукты патрабуюць як электрычнай бесперапыннасці, так і механічнай гнуткасці. Зварное злучэнне павінна ўтрымліваць жылы правадніка разам, не ствараючы празмерна жорсткага злучэння і не пашкоджваючы ізаляцыю паблізу месца зваркі.
Заказчык звярнуўся да HAIFEI, таму што папярэдні працэс злучэння не мог стабільна збалансаваць кантроль цяпла, кансалідацыю правадніка і паўтаральнасць вытворчасці.
Праблемы з папярэднім працэсам далучэння
Цяпло ўплывала на алавянае пакрыццё і медныя ніткі
Працэс з празмерным лакалізаваным цяплом можа пашкодзіць або зрушыць алавянае пакрыццё, агаліць медзь пад ім і павялічыць рызыку акіслення або змены колеру.
Высокая тэмпература таксама можа аслабіць тонкія медныя ніткі або стварыць загартаваны ўчастак вакол злучэння. Гэта зніжае гнуткасць, чаканую ад жгута правадоў, і можа паўплываць на прадукцыйнасць падчас згінання або зборкі.
01
Два дырыжоры не заўсёды былі цалкам кансалідаваны
Жгут луджаных правадоў складаецца з некалькіх тонкіх нітак, а не з аднаго суцэльнага правадыра. Калі энергія, ціск або размяшчэнне нестабільныя, унутры сустава могуць застацца шчыліны.
Няпоўная кансалідацыя можа выклікаць слабыя злучэнні, няўстойлівы электрычны кантакт або ўяўныя зварныя швы, якія не адпавядаюць неабходным механічным характарыстыкам.
02
Знешні выгляд суставаў было цяжка кантраляваць
Акісленне, пачарненне і рэшткі працэсу выклікалі занепакоенасць кліента. Гэтыя ўмовы паўплывалі на знешні выгляд і маглі ўскладніць меркаванне аб тым, ці правільна было зроблена злучэнне.
03
Ізаляцыя паблізу можа быць пашкоджана
Месца зваркі часта знаходзіцца побач з ізаляцыяй дроту. Шырокая або некантралюемая зона-дзеяння цяпла можа размякчыць, дэфармаваць або спаліць ізаляцыю.
Таму даўжыню зачысткі, становішча правадніка і адлегласць паміж зварным швом і ізаляцыяй трэба разглядаць як частку працэсу зваркі.
04
Запісы аб пераходзе прадуктаў і працэсах былі абмежаваныя
Заказчык падрыхтаваў больш чым адну спецыфікацыю правадоў. Ручная налада абсталявання для кожнай мадэлі павялічвала час наладкі і ўскладняла прайграванне раней зацверджаных параметраў.
Новая сістэма мела патрэбу ў кантраляванай наладзе параметраў, захаваных рэцэптах зваркі і вытворчых дадзеных, якія можна было праверыць пры неабходнасці.
05
Што патрабавалася кліенту?
Заказчык вылучыў некалькі практычных патрабаванняў да праекта:
- Злучыце два жгуты медных луджаных дротаў з дапамогай працэсу-цвёрдага-стану нізкага награвання
- Паменшыць пашкоджанне медных нітак і празмернае ўмацаванне злучэнняў
- Стварэнне кампактнага злучэння з меншай колькасцю ўнутраных зазораў
- Падтрымлівайце стабільныя механічныя і электрычныя характарыстыкі
- Абмяжуйце акісленне, пачарненне і бачныя рэшткі
- Абараніце ізаляцыю каля зоны зваркі
- Падтрымка сумяшчальных памераў дроту шляхам змены інструментаў і рэцэптаў
- Захоўвайце налады зваркі для паўторнай вытворчасці
- Забяспечыць аснову для прасочвання вытворчасці і якасці
Матэрыялы правадоў заказчыка, папярочныя-сячэнні і размяшчэнне злучэнняў былі ацэнены перад выбарам канчатковай канфігурацыі машыны.
Рашэнне для ультрагукавой зваркі HAIFEI
Узор зваркі з луджаным дротам заказчыка
Кампанія HAIFEI правяла выпрабаванні зваркі з выкарыстаннем рэпрэзентатыўных узораў луджанага дроту, пастаўленых для праекта.
Розныя налады зваркі параўноўваліся, каб вызначыць, як ультрагукавая амплітуда, энергія зваркі, ціск і час зваркі ўплываюць на кансалідацыю правадніка, стан ніткі і знешні выгляд злучэння.
Гэты этап тэсціравання быў неабходны, таму што луджаныя драты з рознымі-сячэннямі праваднікоў, структурай жыль і ўмовамі пакрыцця неабавязкова выкарыстоўваюць адно і тое ж акно працэсу.
Цвёрдацельнае ультрагукавое злучэнне
Выбраны працэс ультрагукавой зваркі злучае праваднікі шляхам механічнай вібрацыі і ціску замест расплаўлення прыпоя паміж правадамі.
Гэта дапамагае абмежаваць аб'ёмнае паступленне цяпла і зніжае рызыку шырокіх цеплавых пашкоджанняў, звязаных з-працэсамі плаўлення. Завершанае злучэнне можа захаваць большую частку першапачатковай гнуткасці правадніка, калі канструкцыя і параметры злучэння правільна падабраны.
Ультрагукавая вібрацыя ўсё яшчэ можа парушыць або зрушыць частку алавянага пакрыцця на мяжы зваркі. Па гэтай прычыне падчас праверкі ўзору неабходна правяраць стан пакрыцця, аголеную медзь, патрабаванні да карозіі і электрычныя характарыстыкі.
Спецыяльны інструмент для двух-пазіцыянавання правадоў
Спецыяльнае зварачнае прыстасаванне было распрацавана вакол двух луджаных драцяных жгутоў.
Інструмент дапамагае:
- Размясціце праваднікі паслядоўна
- Кантралюйце вобласць нахлеста або зрошчвання
- Не дапускайце расцякання асобных пасмаў
- Падтрымлівайце правадыры падчас заціску
- Вытрымлівайце неабходную адлегласць ад ізаляцыі
- Паляпшэнне паўтаранасці паміж цыкламі зваркі
Зменны інструмент можа быць ацэнены, калі некалькі сумяшчальных памераў дроту павінны вырабляцца на адной машыне.
Рэцэпты кантраляванай зваркі
Зацверджаныя параметры зваркі можна захоўваць у выглядзе рэцэптаў прадукту. Аператары могуць выбраць адпаведны рэцэпт падчас змены прадукту замест таго, каб аднаўляць усе налады працэсу ўручную.
У залежнасці ад канчатковай канфігурацыі запісаныя элементы могуць уключаць:
- Нумар прадукту або рэцэпту
- Час або энергія зваркі
- Ультрагукавая амплітуда
- Ціск заціску або зваркі
- Колькасць зварных швоў
- Інфармацыя аб сігналізацыі
- Вытворчы вынік
Даступныя функцыі запісу і сувязі павінны быць пацверджаны падчас спецыфікацыі праекта.
Што было праверана перад дастаўкай?
Абсталяванне было падвергнута перад{0}}тэставанням перад пастаўкай і бесперапынным вытворчым выпрабаванням з выкарыстаннем рэпрэзентатыўных нарыхтовак.
Справа пацвярджае, што стабільнасць вытворчасці была ацэненая, але не публікуе лікавыя вынікі-часу цыклу,-сілы нацягу або электрычнага-супраціву. Такім чынам, гэтыя значэнні павінны быць вызначаны ў спецыфікацыі прыёмкі заказчыка.
Рэкамендуемыя праверкі ультрагукавой зваркі луджанага дроту ўключаюць:
| Пункт агляду | Прызначэнне |
| Візуальны агляд | Правярае ўцёкі пасмы, расколіны, пашкоджанні паверхні і змяненне колеру |
| Шырыня і таўшчыня шва | Пацвярджае адпаведнасць памераў |
| Выпрабаванне-сілы нацягвання | Ацэньвае механічную трываласць злучэння |
| Электрычнае супраціўленне | Правярае электрычныя характарыстыкі злучэння |
| Агляд папярочнага-разрэзу | Даследуе ўнутранае ўмацаванне пасмы і пакінутыя пустэчы |
| Тэст на выгіб або згінанне | Пры неабходнасці ацэньвае гнуткасць каля зварной зоны |
| Праверка ізаляцыі | Правярае на наяўнасць пашкоджанняў ад цяпла, ціску або інструментаў |
| Паўторны-пробны цыкл | Пацвярджае стабільнасць працэсу пры бесперапыннай вытворчасці |
Метад выпрабаванняў, частата адбору пробаў і межы прыняцця павінны быць узгоднены перад канчатковай прыёмкай абсталявання.
FAQ
Пытанне: Што такое ультрагукавая зварка луджаным дротам?
A: Ультрагукавая зварка луджанай дроту - гэта-цвёрдацельны працэс, які выкарыстоўвае-механічную вібрацыю і ціск высокай частаты для злучэння шматжыльных луджаных медных правадыроў. Ён не патрабуе прыпоя або прысадка.
Пытанне: Ці плавіцца ультрагукавая зварка алавяным пакрыццём?
A: Працэс працуе ніжэй за аб'ёмную тэмпературу плаўлення правадыра, але ультрагукавая вібрацыя можа парушыць або зрушыць алавянае пакрыццё на стыку злучэння. Стан пакрыцця і электрычныя характарыстыкі павінны быць правераны з выкарыстаннем рэальных узораў кліентаў.
Пытанне: ці патрабуецца прыпой для злучэння?
A: Не. Ультрагукавая зварка дроту ўтварае злучэнне непасрэдна паміж праваднікамі без прыпоя, прыпоя або іншага прысадка.
Пытанне: ці можна зварваць два розныя памеры дроту?
A: Патэнцыйна, так. Ажыццяўляльнасць залежыць ад папярочнага-адрознення, структуры нітак, размяшчэння злучэння і даступнага інструмента. Перад зацвярджэннем камбінацыі патрабуецца зварка ўзору.
Пытанне: Ці можа адзін і той жа апарат зварваць дрот некалькіх характарыстык?
A: Адна машына можа падтрымліваць некалькі сумяшчальных спецыфікацый правадоў праз зменныя інструменты і захаваныя рэцэпты. Агульны дыяпазон памераў павінен заставацца ў межах ёмістасці зварачнай сістэмы і сонотрода.
Пытанне: Ці можа гэтая машына прыварваць луджаную дрот да клемы?
A: Гэтая справа датычыцца злучэння двух луджаных джгутоў правадоў. Зварка дроту-да-клемы таксама можа быць магчымай, але яна патрабуе асобнага прагляду матэрыялу клемы, пакрыцця, таўшчыні, доступу да злучэння і патрабаванняў да трываласці.