


Кампанія HAIFEI распрацавала зварачны апарат з разрадам кандэнсатара для злучэння праекцыйных гаек з панэлямі з-нержавеючай сталі, якія выкарыстоўваюцца ў электрычных шафах, карпусах абсталявання і вузлах-ліставога металу.
Апарат вызваляе назапашаную электрычную энергію ў кароткім цыкле зваркі. Разам са спецыяльнымі інструментамі для пазіцыянавання і кантраляванай сілай электрода гэта дапамагае стварыць надзейнае злучэнне гайкі, адначасова абмяжоўваючы абескаляроўванне панэлі, дэфармацыю і зрушэнне гаек.
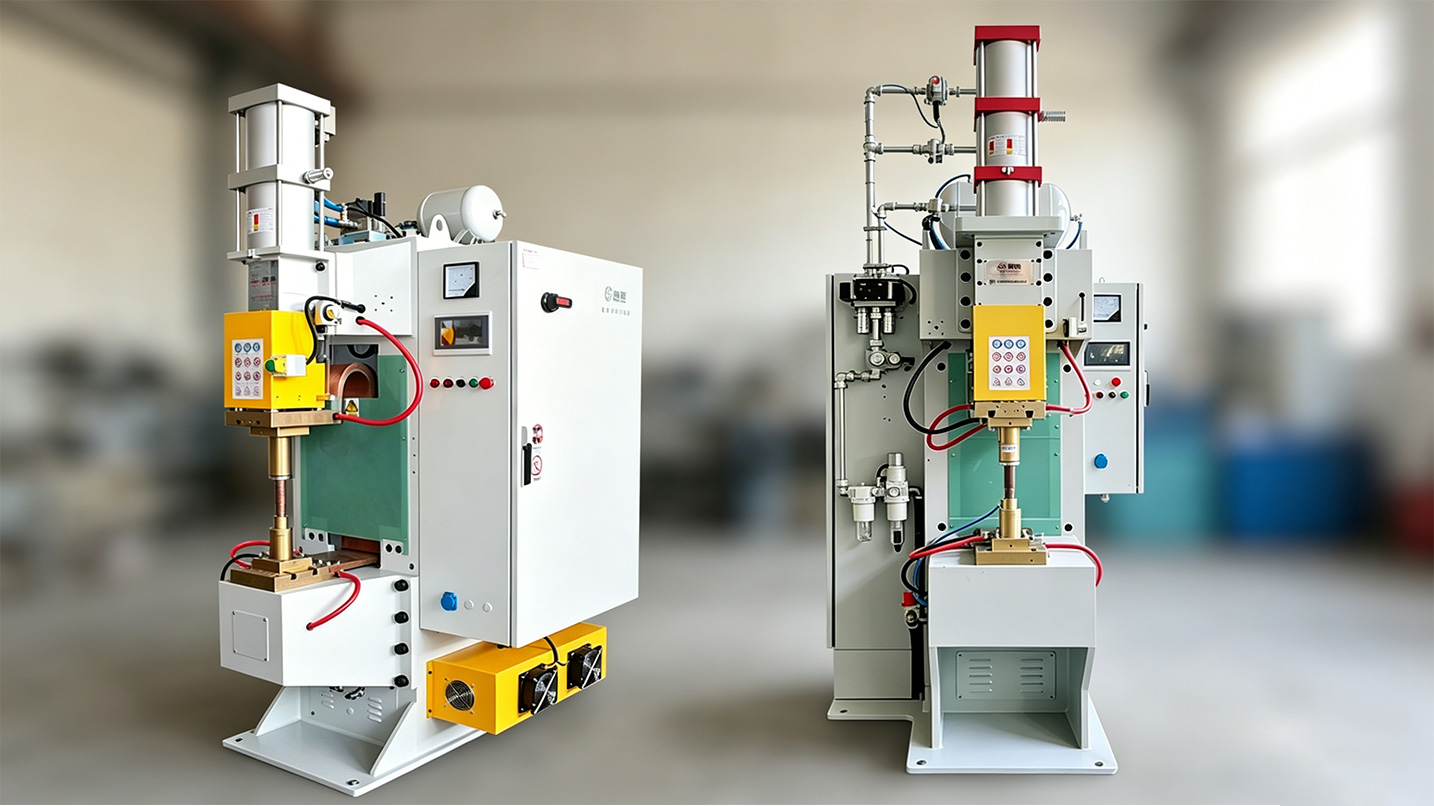
Якая машына выкарыстоўвалася для гэтага праекта?
Абсталяванне, абранае для гэтага праекта, уяўляла сабой спецыяльную зварачную машыну з разрадам кандэнсатара для панэляў і гаек з-нержавеючай сталі.
Машына назапашвае электрычную энергію ў кандэнсатарах і хутка выдае яе праз выступы гайкі. Цяпло канцэнтруецца ў кропках кантакту праекцыі, а не распаўсюджваецца па панэлі.
Гэты кароткі цыкл-выдзялення энергіі быў абраны для вырашэння трох канкрэтных вытворчых праблем: няпоўнага згортвання выступу, бачных цеплавых слядоў на паверхні з-нержавеючай сталі і дэфармацыі панэлі вакол прываранай гайкі.
Рэзюмэ праекта
| Пункт праекта | Інфармацыя аб справе |
| Індустрыя кліентаў | Электрычнае абсталяванне нізкага-напружання |
| Нарыхтоўка | Панэль і праекцыйная гайка з-нержавеючай сталі |
| Абсталяванне | Зварачны апарат для разраду кандэнсатара |
| Спосаб зваркі | Зварка выступоў гаек |
| Метад пазіцыянавання | Спецыяльнае прыстасаванне для цэнтроўкі і размяшчэння |
| Галоўныя праблемы | Слабыя злучэнні, змяненне колеру панэлі, скажэнне і зрушэнне гаек |
| Змена прадукту | Інструменты і захаваныя параметры для сумяшчальных спецыфікацый |
| Праверка | Тэставанне ўзораў і бесперапынныя выпрабаванні перад-пастаўкай |
Даведка кліента
Кліент вырабляе металічныя дэталі з-ліставой-нержавеючай сталі, карпусы абсталявання і звязаныя вузлы для нізка{2}}электрычнага абсталявання.
Праекцыйныя гайкі неабходна прыварыць да панэляў перад зборкай шафы. Гатовая гайка павінна заставацца надзейнай падчас ўстаноўкі ніта, а становішча яе разьбы павінна дазваляць ніту плаўна ўваходзіць.
Паколькі панэль з-нержавеючай сталі таксама з'яўляецца бачнай часткай корпуса, празмерныя сляды гарэння, пажаўценне, пачарненне або дэфармацыя могуць паўплываць як на зборку, так і на знешні выгляд.
Чаму існуючы працэс быў нестабільным?
Першапачатковы працэс зваркі не пастаянна канцэнтраваў дастатковую колькасць энергіі на выступах гайкі. Некаторыя выступы не былі цалкам сфармаваныя падчас зваркі, што прывяло да слабых або няпоўных злучэнняў.
У той жа час нераўнамернае размеркаванне цяпла стварала некалькі другасных праблем:
| Праблема вытворчасці | Уплыў на скончаную частку |
| Недастатковае зліццё ў праекцыях гайкі | Аслабленыя гайкі, няпоўныя злучэнні або збой зваркі |
| Празмернае або нераўнамернае цяпло | Пажаўценне, пачарненне і сляды апёкаў |
| Нераўнамернае цеплавое скарачэнне | Выпукласць панэлі, дэфармацыя або скажэнне краёў |
| Памылка ручнога пазіцыянавання | Нахіленыя або не{0}}цэнтральныя гайкі |
| Нестабільны выхад энергіі | Змена паміж вытворчымі цыкламі |
| Дрэннае выраўноўванне гаек | Закліноўванне нітаў, папярочная-разьба або нераўнамернае зацягванне |
Гэтыя праблемы нельга было вырашыць толькі павелічэннем зварачнага току. Больш энергіі можа павялічыць пашкоджанне паверхні і скажэнне без выпраўлення становішча гайкі або размеркавання ціску.
Што патрабаваў заказчык?
Заказчыку патрэбен быў працэс, які мог бы сфармаваць выступы гайкі за кароткі цыкл зваркі і паменшыць колькасць цяпла, якое паступае ў навакольную панэль.
Не менш важнай была пазіцыя арэха. Прыстасаванне неабходна для кантролю цэнтравання, перпендыкулярнасці і руху падчас зваркі, каб разьба заставалася правільна выраўнаванай для наступнай аперацыі зборкі.
Абсталяванне таксама неабходна для падтрымкі сумяшчальных памераў гаек і таўшчыні панэляў з-нержавеючай сталі. Параметры зваркі трэба было захоўваць для паўторнай вытворчасці і будучых праверак працэсу.
Асноўнымі патрабаваннямі былі:
- Надзейная выступаючая зварка паміж гайкай і панэллю з-нержавеючай сталі
- Менш пажаўценне, пачарненне і бачныя апёкі паверхні
- Зніжэнне выпукласці панэлі і цеплавых скажэнняў
- Адпаведнае становішча і выраўноўванне гайкі
- Стабільная падача энергіі паміж цыкламі зваркі
- Больш просты пераход на сумяшчальныя характарыстыкі прадукту
- Захаваныя рэцэпты зваркі і прасочванне працэсу

Як HAIFEI распрацаваў рашэнне
Выпрабаванні зваркі з рэальнымі часткамі
Кампанія HAIFEI правярала нержавеючую-сталь заказчыка і розныя спецыфікацыі гаек, перш чым дапрацаваць машыну.
Выпрабаванні выкарыстоўваліся для ацэнкі паводзін праекцыі, энергіі зваркі, сілы электрода, стану паверхні і дэфармацыі панэлі. Параметры былі скарэкціраваны ў адпаведнасці з фактычнай геаметрыяй выступу гайкі, а не з выкарыстаннем агульных параметраў для кожнага прадукту.
Праекцыйная зварка разраду кандэнсатара
Сістэма зваркі разрадам кандэнсатара была абраная для перадачы вялікай колькасці назапашанай энергіі за кароткі перыяд.
Пры прымяненні ціску ток праходзіць праз выступы гайкі. Электрычнае супраціўленне ў гэтых невялікіх кантактных зонах стварае лакалізаванае цяпло, што дазваляе выступам згарнуцца і ўтварыць злучэнне.
У параўнанні з больш працяглым цыклам нагрэву, гэты працэс можа абмежаваць вобласць вакол гайкі,-закранутую цяплом. Яго прыдатнасць па-ранейшаму залежыць ад таўшчыні панэлі, матэрыялу гаек, канструкцыі выступу, стану паверхні і неабходнай трываласці злучэння.
Выдзеленае цэнтравальнае прыстасаванне
Кампанія HAIFEI распрацавала інструменты для пазіцыянавання панэлі з-нержавеючай сталі і праекцыйнай гайкі.
Прыстасаванне вызначае месцазнаходжанне дэталі, цэнтруе гайку і ўтрымлівае яе ў патрэбным становішчы, пакуль прыкладваецца ціск зваркі. Раўнамерная падтрымка таксама дапамагае паменшыць рух і нераўнамерную нагрузку падчас згортвання праекцыі.
Гэты інструмент быў распрацаваны для:
- Зрушэнне гайкі
- Нахіл гайкі
- Рух падчас кантакту электродаў
- Нераўнамернае ціск на выступы
- Няправільнае выраўноўванне нітаў пасля зваркі
Інструментальныя ўстаўкі могуць быць зменены, калі сумяшчальныя спецыфікацыі гайкі вырабляюцца на адной машыне.
Кантраляваны ціск і захаваныя рэцэпты
Адна толькі зварачная энергія не вызначае вынік. Сіла электрода, стан кантакту і час уплываюць на тое, як руйнуюцца выступы гайкі.
Такім чынам, машына каардынуе паслядоўнасць заціску і-аддачы энергіі. Зацверджаныя налады можна захоўваць як рэцэпты прадукту, памяншаючы ручную рэгуляванне падчас паўторнай вытворчасці.
У залежнасці ад канчатковай канфігурацыі абсталявання, сістэма можа запісваць абраны рэцэпт, колькасць зварных швоў, працоўны стан і інфармацыю аб сігналізацыі. Неабходныя палі даных і інтэрфейсы сувязі павінны быць пацверджаны перад вытворчасцю.
Як працуе зварачны цыкл?
1
Аператар змяшчае панэль з нержавеючай-сталі ў прыстасаванне.
2
Праекцыйная гайка размяшчаецца над неабходным адтулінай.
3
Прыстасаванне цэнтруе і падтрымлівае кампаненты.
4
Зварачная галоўка прыкладае зададзеную сілу электрода.
5
Кандэнсатары вылучаюць энергію праз выступы гайкі.
6
Выступы згортваюцца і ўтвараюць зварное злучэнне.
7
Зварачная галоўка вяртаецца, і гатовая панэль здымаецца.
8
Злучэнне правяраецца ў адпаведнасці з узгодненым стандартам прыёмкі.
Для аўтаматызаваных праектаў падачу кампанентаў, выяўленне дэталяў і выгрузку можна дадаць пасля праверкі асноўнага працэсу зваркі.
Як трэба правяраць зварную гайку?
Гайка, якая выглядае правільна зваранай, усё яшчэ можа быць зрушана або механічна слабая. План прыёмкі павінен ахопліваць злучэнне, становішча разьбы і стан панэлі.
| Пункт агляду | Што гэта правярае |
| Візуальны агляд | Пачарненне, выгнанне, апёкі і пашкоджанні паверхні |
| Становішча гайкі | Цэнтраванне, перпендыкулярнасць і выраўноўванне разьбы |
| Тэст ўстаноўкі ніта | Плыўнае зачапленне без закліноўвання або папярочнай -ніткі |
| Тэст-выціскання | Супраціў сіле, прыкладзенаму праз панэль |
| Выпрабаванне крутоўнага моманту | Здольнасць вытрымліваць зададзеную нагрузку на зацягванне |
| Тэст на адслойванне або разбурэнне | Фарміраванне праекцыі і цэласнасць сустава |
| Плоскасць панэлі | Выпінанне, скрыўленне і лакальная дэфармацыя |
| Бесперапыннае вытворчае выпрабаванне | Паўтараемасць паслядоўных цыклаў зваркі |
У першапачатковым выпадку паведамляецца аб стабільных выніках падчас бесперапынных перадпастаўлячных выпрабаванняў, але не публікуюцца лікавыя значэнні прыняцця. Абмежаванні-сілы выштурхоўвання, крутоўнага моманту, плоскасці і знешняга выгляду павінны быць прадастаўлены заказчыкам або ўзгоднены падчас распрацоўкі ўзору.
FAQ
Пытанне: Якая машына выкарыстоўваецца для зваркі гаек да панэляў з-нержавеючай сталі?
A: У гэтым праекце выкарыстоўваецца зварачны апарат з разрадам кандэнсатара. Назапашаная электрычная энергія вызваляецца праз выступы гайкі ў кароткім цыкле зваркі, канцэнтруючы цяпло ў вобласці злучэння.
Пытанне: Навошта выкарыстоўваць зварку разрадам кандэнсатара для нержавеючай сталі?
A: Кароткі час разраду дапамагае абмежаваць перадачу цяпла ў навакольную панэль. Гэта можа паменшыць абескаляроўванне і скажэнне, калі выступы гайкі, энергія зваркі, сіла электрода і інструменты правільна падабраны.
Пытанне: ці можа працэс цалкам прадухіліць змяненне колеру панэлі?
A: Ні адзін працэс не павінен быць апісаны як цалкам ліквідуючы абескаляроўванне пры кожным нанясенні. Вынікі паверхні залежаць ад маркі нержавеючай-сталі, таўшчыні панэлі, стану паверхні, дызайну праекцыі і налад зваркі. Патрабуецца тэставанне ўзораў.
Пытанне: ці можна зварыць звычайныя гайкі з дапамогай гэтай машыны?
A: Для зваркі выступамі звычайна патрэбныя гайкі, распрацаваныя з адпаведнымі выступамі для зваркі. Простая гайка без адпаведнай выступаючай канструкцыі можа запатрабаваць іншай канструкцыі або працэсу злучэння.
Пытанне: ці можа адзін апарат зварваць некалькі памераў гаек?
A: Ён можа падтрымліваць некалькі сумяшчальных памераў арэхаў праз заменныя дэталі і захаваныя рэцэпты. Ёмістасць машыны, доступ да электродаў і прастора для інструментаў павінны ахопліваць увесь асартымент прадукцыі.
Пытанне: Як прадухіліць нахіл гайкі?
A: Прыстасаванне цэнтруе і падтрымлівае гайку перад тым, як зварачная галоўка акажа ціск. Структура размяшчэння, выраўноўванне электродаў і аднастайная сіла дапамагаюць кантраляваць перпендыкулярнасць гайкі падчас згортвання выступу.