


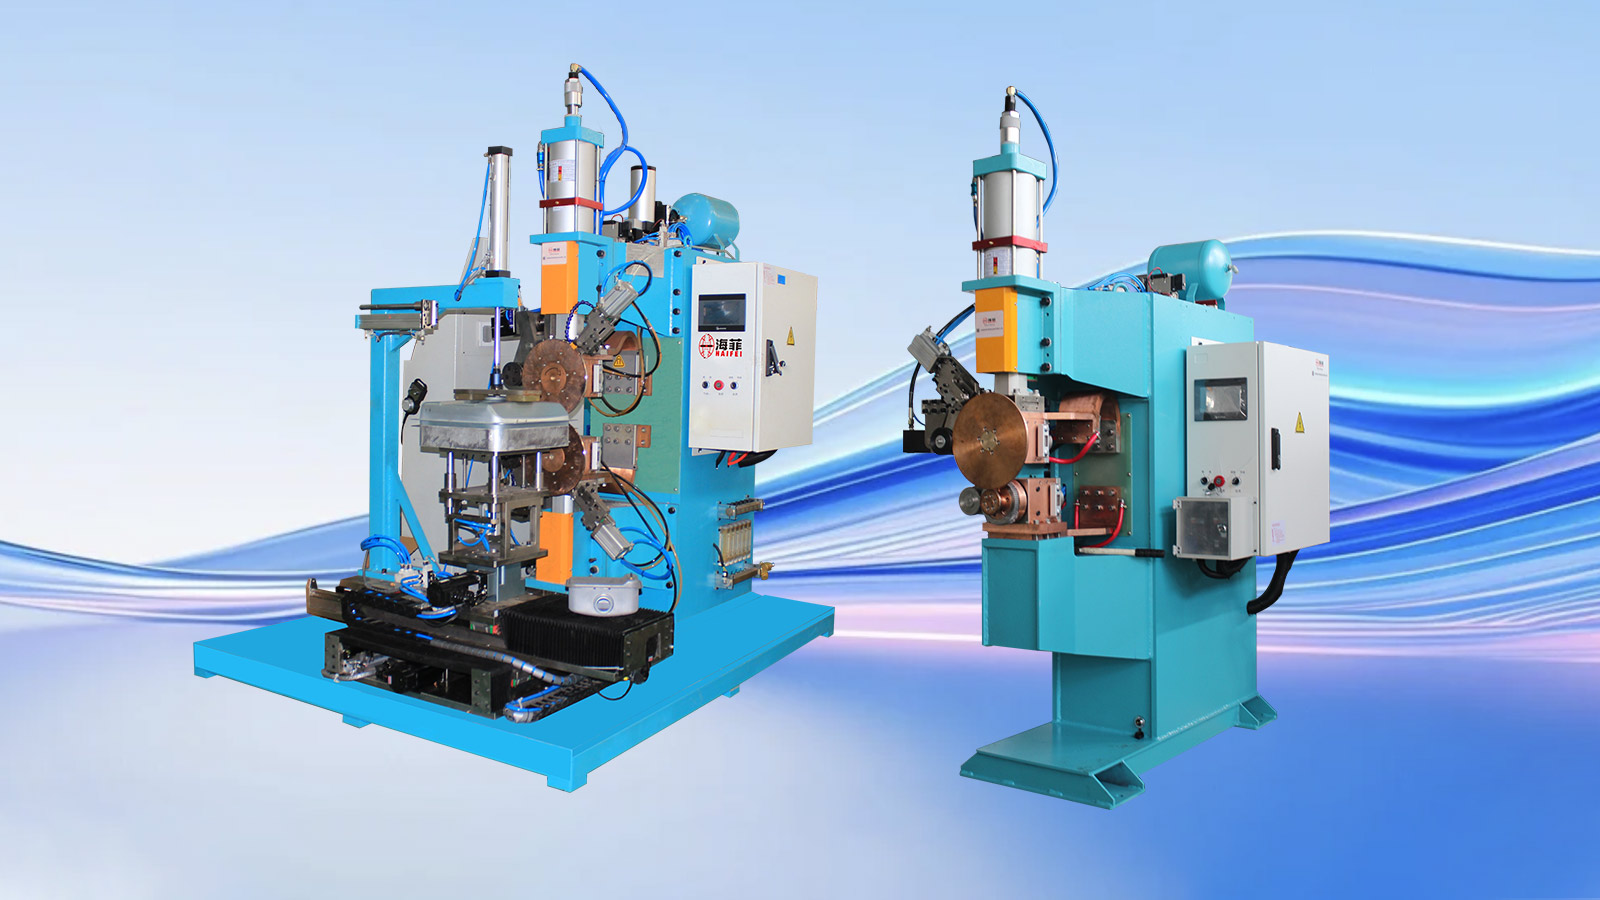
Кампанія Haifei распрацавала гэтае рашэнне для зваркі паліўнага бака матацыкла для вытворцы, які вырабляе вузлы паліўнага бака з тонкага ліста- для розных мадэляў матацыклаў.
У праекце выкарыстоўвалася наладжаная сістэма зваркі швоў, прыстасаванне-адпаведнага пазіцыянавання профілю і праграмуемае кіраванне працэсам. Рашэнне было распрацавана для ліквідацыі няроўнага выраўноўвання абалонкі, разрыўных швоў, празмернай цеплавой дэфармацыі і варыяцый паміж вытворчымі партыямі.
Паколькі памеры паліўнага бака, таўшчыня лістоў і профілі злучэнняў адрозніваюцца, канчатковыя налады зварачнага апарата, інструментаў і працэсу павінны быць пацверджаны чарцяжамі заказчыка і ўзорамі-зварачных выпрабаванняў.
Адпраўце чарцёж паліўнага бака
Праект з першага погляду
|
Праект пункт |
Дэталі |
| Прамысловасць | Вытворчасць кампанентаў для матацыклаў |
| Нарыхтоўка | Паліўны бак матацыкла ў зборы |
| Асноўная структура | Тонкафармаваныя сталёвыя абалонкі з выгнутымі профілямі |
| Асноўны працэс зваркі | Зварка суцэльным швом |
| Асноўны сустаў | Злучэнне паміж верхняй і ніжняй абалонкамі бака |
| Абсталяванне | Індывідуальны зварачны апарат для паліўнага бака матацыкла |
| Інструменты | Профіль-адпаведнае пазіцыянаванне і апорнае прыстасаванне |
| Кантроль працэсаў | Праграмуемы зварачны ток, ціск, час зваркі і паслядоўнасць вытрымкі |
| Галоўныя праблемы якасці | Бесперапыннасць шва, рызыка ўцечкі, дэфармацыя і выраўноўванне абалонкі |
| Праверка | Зварка ўзораў, візуальная праверка і праверка памераў з наступным-выпрабаваннем на герметычнасць па заданні заказчыка |
Для чаго выкарыстоўваецца гэты раствор для зваркі паліўнага бака матацыкла?
Раствор выкарыстоўваецца для злучэння сфармаваных верхняй і ніжняй абалонак паліўнага бака матацыкла.
Гэтыя абалонкі звычайна маюць тонкія сценкі, выгнутыя паверхні і няправільны перыферычны сустаў. Працэс зваркі павінен ствараць бесперапыннае злучэнне пры абмежаванні дэфармацыі корпуса бака.
Злучэнне асноўнай абалонкі выконваецца з дапамогай шовной зваркі. Электродныя колы, якія верцяцца, аказваюць ціск і зварачны ток, сочачы за злучэннем, ствараючы шэраг перакрываючыхся зварачных кавалачкаў. Гэтыя зварныя швы, якія перакрываюцца, утвараюць суцэльны шво, неабходны для герметычнай канструкцыі рэзервуара.
Для мантажных кранштэйнаў, арматурных частак, запаўняльных злучэнняў і іншых дапаможных кампанентаў могуць спатрэбіцца розныя метады зваркі. Haifei ацэньвае кожнае месца зваркі замест таго, каб прымяняць адзін працэс да ўсяго бака.
Даведка кліента
Заказчык вырабляе матацыклетныя паліўныя бакі для некалькіх мадэляў матацыклаў.
Яго асартымент прадукцыі ўключае рэзервуары з рознай ёмістасцю, выгнутымі профілямі і канфігурацыямі лістоў. Гэта ўскладніла выкарыстанне аднаго стацыянарнага прыстасавання і аднаго набору параметраў зваркі для кожнага прадукту.
Кліенту патрабавалася вытворчае рашэнне, якое магло б больш паслядоўна кантраляваць цяпло і ціск пры зварцы, палепшыць размяшчэнне нарыхтоўкі і захаваць налады працэсу для паўторных заказаў.
Якія праблемы былі ў кліента з папярэднім працэсам?
Празмерная дэфармацыя тонкіх танкавых абалонак
Тонкія сфармаваныя абалонкі адчувальныя да назапашвання цяпла. Нераўнамернае або празмернае паступленне цяпла можа выклікаць выпукласць, лакальны калапс, пад'ём краю або агульную дэфармацыю.
Дэфармацыя ўплывае не толькі на знешні выгляд. Гэта таксама можа перашкаджаць наступнай зборцы і ствараць няроўны кантакт уздоўж стыку.
01
Непаслядоўнае пазіцыянаванне абалонкі
Папярэдні спосаб загрузкі і заціску моцна залежаў ад аператара.
Калі верхняя і ніжняя абалонкі не размяшчаліся супраць аднолькавых апорных кропак, стыкавы зазор і перакрыцце мяняліся. Гэта прывяло да змены шырыні шва, пазіцыі зварнога шва і мясцовага падводу цяпла.
02
Разрыўныя або няпоўныя зварныя швы
Няўстойлівы рух і непаслядоўны кантакт паміж дзвюма абалонкамі могуць прывесці да няпоўнага зліцця, невялікіх пор або перарывістых секцый.
Зварны шво, які здаецца прымальным звонку, усё яшчэ можа ўтрымліваць невялікі шлях уцечкі. Па гэтай прычыне візуальны агляд не можа замяніць паказаны кліентам тэст на герметычнасць.
03
Нестабільная энергія зваркі і ціск
Змены зварачнага току, ціску электрода або хуткасці руху ўплываюць на пранікненне і фарміраванне шва.
Занадта мала энергіі можа пакінуць няпоўны сустаў. Празмерная энергія можа выклікаць узгаранне паверхні, паглыбленне або дэфармацыю тонкага ліста.
04
Няма шматразовых запісаў працэсу
Папярэдні працэс не забяспечваў падыходнага метаду для захавання і выкліку параметраў зваркі.
Пры змене прадуктаў або вяртанні да папярэдняй мадэлі танка аператарам прыйшлося зноў карэктаваць працэс, павялічваючы час наладкі і залежнасць ад індывідуальнага вопыту.
05
Што патрабаваў заказчык?
Кліент запытаў рашэнне для зваркі, якое можа:
- Кантроль падводу цяпла для тонкіх сфармаваных абалонак бака
- Паменшыць выпукласці, дэфармацыю і лакальныя пашкоджанні паверхні
- Перад зваркай падтрымлівайце больш стабільны зазор паміж злучэннямі
- Вырабіце бесперапынны шво вакол неабходнай траекторыі
- Каардынаваць зварачны ток, ціск электрода і хуткасць руху
- Паменшыць варыяцыі, выкліканыя ручным пазіцыянаваннем
- Захоўвайце налады працэсу для розных мадэляў паліўных бакаў
- Падтрымка вытворчых запісаў і прасочванне працэсаў
- Адаптацыя да рэзервуараў з рознай ёмістасцю, профілем і таўшчынёй ліста
- Дазволіць праверку зварных рэзервуараў з дапамогай узгодненага метаду-выпрабавання на ўцечку
Гэта былі патрабаванні праекта. Канчатковыя крытэрыі прыёмкі павінны былі быць вызначаны ў адпаведнасці з чарцяжамі заказчыка, стандартам прадукту і працэдурай выпрабаванняў.
Чаму для асноўнага корпуса бака была абраная шовная зварка?
Верхняя і ніжняя абалонкі патрабуюць суцэльнага злучэння. Асобныя кропкавыя зварныя швы не могуць забяспечыць аднолькавы бесперапынны шлях герметызацыі вакол корпуса бака.
Апарат для зваркі швоў выкарыстоўвае колы з верцяцца электродамі для падачы току і ціску ўздоўж злучэння. Правільнае накладанне зварных глыбок стварае суцэльны шво.
Для паліўных бакаў матацыклаў працэс павінен збалансаваць чатыры фактары:
| Фактар працэсу | Калі недастаткова | Калі празмерна або няўстойліва |
| Зварачны ток | Няпоўнае зрашчэнне або слабое адукацыю шва | Перагрэў, пашкоджанне паверхні або прагар- |
| Ціск электродаў | Дрэнны электрычны кантакт і няправільныя зварныя швы | Глыбокае паглыбленне або лакальная дэфармацыя |
| Хуткасць зваркі | Празмернае цяпло ў асобных месцах | Недастатковае цяпло і перарывістая зварка |
| Паслядоўнасць вытрымкі і астуджэння | Рух сустава да стабілізацыі | Непатрэбнае падаўжэнне цыкла або празмернае зацісканне |
Гэтыя значэнні нельга выбраць толькі з агульнага каталога машын. Яны павінны быць распрацаваны з выкарыстаннем фактычнага матэрыялу, таўшчыні, профілю абалонкі і неабходнага стандарту ўшчыльнення.
Індывідуальнае рашэнне для зваркі Хайфэя
1. Зварачныя выпрабаванні з рознымі ўзорамі паліўных бакаў
Кампанія Haifei правяла выпрабаванні зваркі паліўных бакаў матацыклаў рознай ёмістасці, выгнутых профіляў і таўшчыні лістоў.
Выпрабаванні выкарыстоўваліся для ацэнкі:
- Дыяпазон-зварачнага току
- Ціск электродаў
- Хуткасць зваркі
- Час зарадкі энергіяй
- Паслядоўнасць вытрымкі і астуджэння
- Стан кантакту абалонкі
- Бачны ўплыў цяпла
- Бесперапыннасць зварнога шва
- Патрабаванні да падтрымкі прыстасаванняў
Мэта складалася ў тым, каб стварыць працаздольнае тэхналагічнае акно перад завяршэннем абсталявання і інструментаў.
2. Сістэма кіраванай зваркі швоў
Выбранае зварачнае абсталяванне забяспечвае скаардынаваны кантроль энергіі зваркі, ціску электрода і руху нарыхтоўкі.
Стабільнае кіраванне асабліва важна для тонкай абалонкі паліўнага бака, таму што змены аднаго параметру ўплываюць на іншыя. Напрыклад, павелічэнне хуткасці зваркі без рэгулявання сілы току можа паменшыць паступленне цяпла ў злучэнне. Павелічэнне току без кантролю хуткасці можа павялічыць дэфармацыю.
Такім чынам, канчатковая праграма зваркі ўсталёўваецца як поўны набор параметраў, а не як асобнае значэнне току.
3. Профіль-Адпаведнае прыстасаванне для пазіцыянавання
Кампанія Haifei распрацавала спецыяльнае прыстасаванне ў адпаведнасці з профілем паліўнага бака.
Прыстасаванне стварае паўтаральныя кропкі размяшчэння для верхняй і ніжняй абалонак і падтрымлівае выгнутыя паверхні падчас зваркі. Гэта таксама дапамагае падтрымліваць кантакт суставаў і размяркоўваць сілу заціску вакол корпуса бака.
Канструкцыя свяцільні ўлічвае:
- Форма і ёмістасць паліўнага бака
- Размяшчэнне перыферычнага шва
- Верхнія і ніжнія спасылкі на абалонку
- Шчыліна сустава і нахлест
- Ўчасткі, адчувальныя да ціску заціску
- Напрамак пагрузкі і разгрузкі
- Патрабаванні да пераходу на прадукт
Калі задзейнічана некалькі мадэляў танкаў, можна ацаніць заменныя або хутка{0}}зменныя кампаненты прыстасаванняў.
4. Аўтаматычнае пазіцыянаванне і бесперапынная зварка
Пасля таго, як танк загружаны і размешчаны, прыстасаванне ўтрымлівае снарады супраць вызначаных арыенціраў.
Затым машына выконвае зададзеную паслядоўнасць зваркі. Кантраляваны рух дапамагае паменшыць змены, выкліканыя ручным кіраваннем, і падтрымлівае хуткасць зваркі каардынаванай з токам і ціскам электрода.
Дакладны ўзровень аўтаматызацыі можа быць адрэгуляваны ў адпаведнасці з неабходнай прадукцыйнасцю кліента, даступнымі аператарамі і колькасцю мадэляў прадукцыі.
5. Праграмуемыя налады працэсу
Зварачныя праграмы можна захоўваць для розных спецыфікацый паліўных бакаў.
Гэта дазваляе выклікаць зацверджаныя наборы параметраў пры змене мадэлі або паўтарэнні замовы. Кантроль доступу і запіс-вытворчых даных таксама могуць быць ацэнены, калі заказчыку патрабуецца адсочванне працэсу.
Захаваныя рэцэпты памяншаюць колькасць паўторных ручных рэгуляванняў, але аператар усё роўна павінен выбраць правільную праграму і прыстасаванне для загружанага прадукту.
Як гэтае рашэнне вырашыла першапачатковыя праблемы?
|
Першапачатковая вытворчая задача |
Канфігурацыя Хайфэй |
Практычная функцыя |
| Няроўнае размяшчэнне верхняй і ніжняй абалонак | Профіль-адпаведны фіксатар | Усталёўвае паўтаральныя спасылкі на загрузку |
| Зменная сустаўная шчыліну | Спецыяльная заціскная і апорная канструкцыя | Падтрымлівае больш цесны і паслядоўны кантакт абалонкі |
| Празмерная цеплавая дэфармацыя | Каардынаванае кіраванне токам, ціскам і хуткасцю | Абмяжоўвае непатрэбнае назапашванне цяпла |
| Перарывісты або няроўны шво | Кантраляваны бесперапынны рух пры зварцы | Захоўвае паўтаральны шлях зваркі |
| Залежнасць ад ручнога навядзення | Аўтаматызаваная паслядоўнасць зваркі | Памяншае варыяцыі руху,-звязаныя з аператарам |
| Паўторная налада падчас змены мадэлі | Захаваныя праграмы зваркі | Дазваляе выклікаць зацверджаныя налады |
| Адсутнасць вытворчых дакументаў | Дадатковыя функцыі захоўвання дадзеных і адсочвання | Падтрымлівае агляд працэсаў і кіраванне вытворчасцю |
Фактычны ўзровень паляпшэння павінен быць правераны ў адпаведнасці з крытэрыямі прыняцця кліента. Ніякія агульныя працэнты не павінны прымяняцца да кожнай канструкцыі паліўнага бака.
Якія працэсы зваркі выкарыстоўваюцца на поўным паліўным баку матацыкла?
Не кожная частка паліўнага бака матацыкла павінна зварвацца аднолькава.
Плошча паліўнага бака |
Тыповы працэс |
Асноўнае прызначэнне |
| Верхняя і ніжняя асноўныя абалонкі | Зварка швоў | Сфармуйце суцэльны герметычны стык |
| Мантажныя кранштэйны | Контактная кропкавая зварка | Эфектыўнае мацаванне канструктыўных кампанентаў |
| Арматурныя дэталі | Кропкавая або праекцыйная зварка | Забяспечыць мясцовую структурную падтрымку |
| Заліўное злучэнне або няправільнае становішча | Зварка MIG або іншы ацэнены працэс | Стыкі цягі, непрыдатныя для электродных колаў |
| Дабудаваны танк | Тэст на герметычнасць | Праверце герметычнасць пасля зваркі |
Фактычная камбінацыя працэсу залежыць ад доступу да злучэння, матэрыялу, таўшчыні і канструкцыі прадукту.
Зварачны апарат або поўная вытворчая лінія?
Выберыце аб'ём у адпаведнасці з бягучым станам вашага завода.
Выберыце рашэнне для зваркі паліўнага бака, калі:
Абсталяванне для штампоўкі ўжо ёсць
Верхняя і ніжняя абалонкі ўжо сфармаваныя
Цяперашняя праблема заключаецца ў асноўным у якасці зваркі або вытворчасці
Трэба мадэрнізаваць толькі зварачны апарат і апарат
Існуючыя працэсы паліроўкі, нанясення пакрыццяў і тэсціравання могуць заставацца ў выкарыстанні
Выберыце поўную лінію па вытворчасці паліўных бакаў, калі:
Ствараецца новая цэх па вытворчасці паліўных бакаў
Таксама патрабуецца абсталяванне для нарыхтоўкі і гідраўлічнага фармавання
Некалькі працэсаў зваркі павінны быць інтэграваныя
Неабходна запланаваць паліроўку, нанясенне пакрыцця і праверку на герметычнасць
Кліенту патрэбна дапамога з поўным завадскім працэсам
Haifei можа паставіць індывідуальны зварачны апарат для паліўнага бака або ацаніць больш буйны праект-вытворчай лініі.

Навошта працаваць з Haifei над праектам зваркі паліўных бакаў?
Ацэнка працэсу перад завяршэннем машыны
Выбар машыны заснаваны на чарцяжах, узорах і выпрабаваннях зваркі, а не толькі на назве паліўнага бака.
01
Абсталяванне і прыстасаванні, распрацаваныя разам
Для выгнутых танк-ліставых рэзервуараў падтрымка прыстасаванняў з'яўляецца часткай працэсу зваркі. Такім чынам, машына і прыстасаванне ацэньваюцца як адна сістэма.
02
Канфігурацыя заснавана на фактычным вытворчасці
Узровень аўтаматызацыі выбіраецца ў залежнасці ад аб'ёмаў вытворчасці, гатунку прадукцыі, удзелу аператара і даступнай плошчы завода.
03
Тэставанне ўзораў перад-пастаўкай
Узгодненыя ўзоры могуць быць выкарыстаны для распрацоўкі працэсу і папярэдняй-прыёмкі перад адпраўкай.
04
Падтрымка асобных машын і вытворчых ліній
Кліенты могуць пачаць з праекта зварачнага-апарата або запытаць больш шырокае рашэнне, якое ахоплівае фармоўку, зварку, аздабленне, праверку і зборку.
05
FAQ

01. Які лепшы метад зваркі для паліўнага бака матацыкла?
02. Ці можа адзін апарат зварваць розныя мадэлі паліўных бакаў для матацыклаў?
03.Як Хайфэй памяншае дэфармацыю паліўнага бака падчас зваркі?
04. Ці можа сама зварка швоў гарантаваць, што паліўны бак не працячэ?
05. Ці можа Хайфэй праверыць нашы ўзоры паліўных бакаў перад тым, як зрабіць заказ?
06. Ці можа Хайфэй забяспечыць поўную лінію вытворчасці паліўных бакаў?